مقدمه
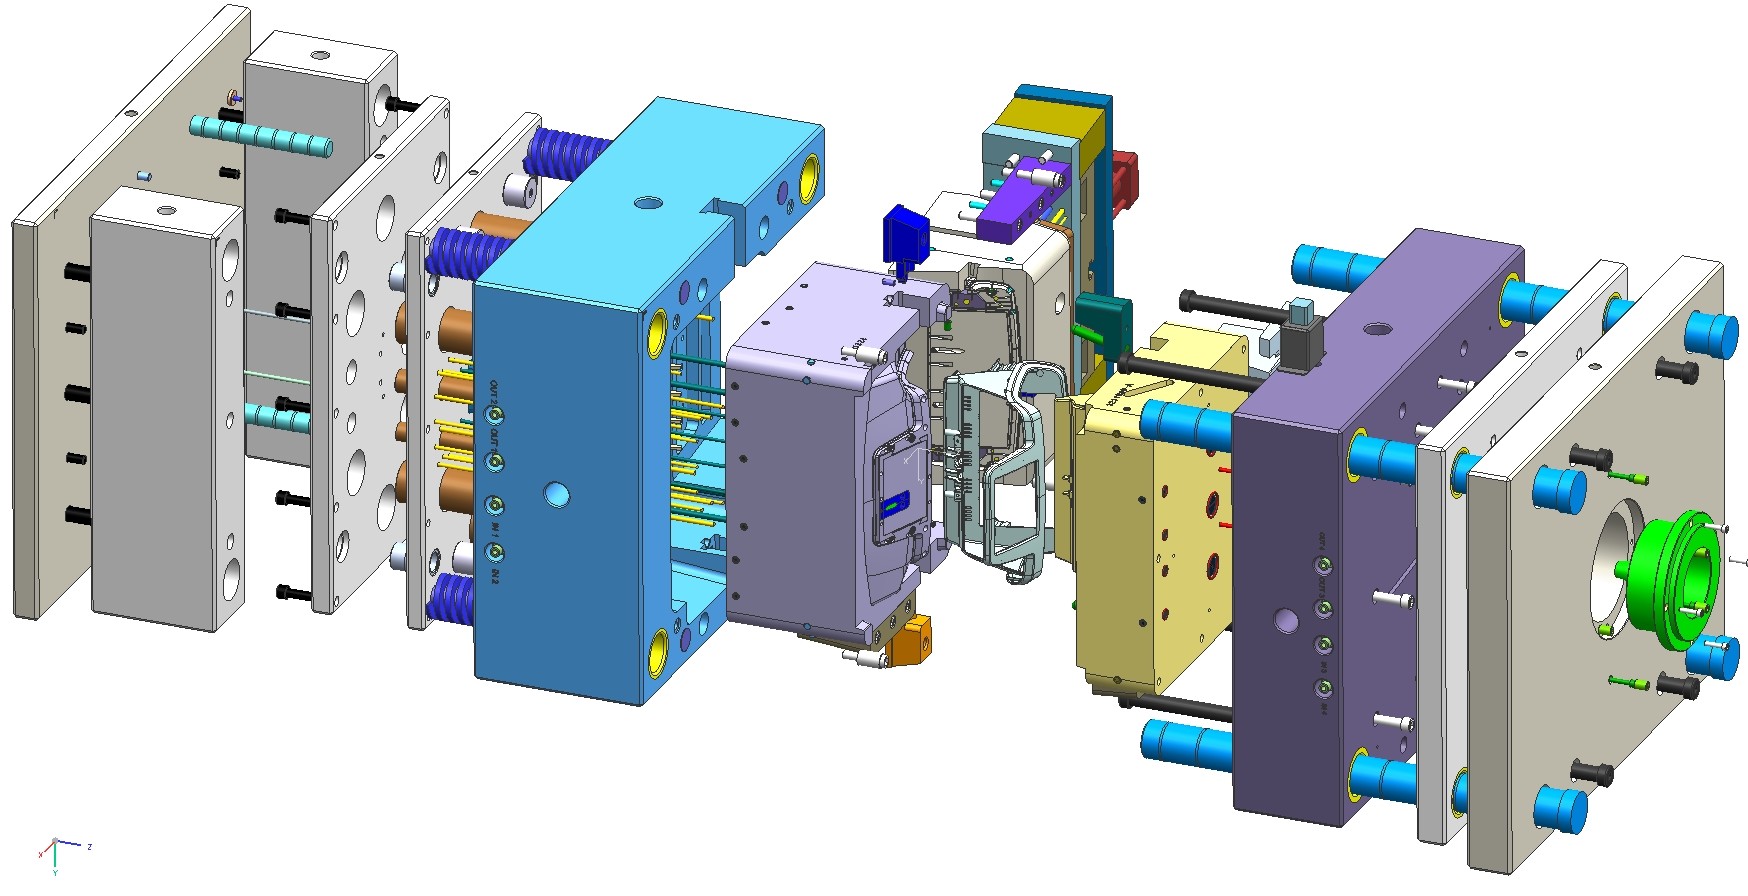
در دنیای طراحی صنعتی، ضخامت دیواره قطعات پلاستیکی یکی از حیاتیترین پارامترهایی است که مستقیماً بر کیفیت نهایی، استحکام مکانیکی و هزینههای تولید تأثیر میگذارد. بسیاری از شکستهای زودهنگام قطعات یا عیوب ظاهری در مرحله تزریق پلاستیک، ریشه در طراحی غیراصولی ضخامت دیواره دارند.
چه شما یک طراح صنعتی باشید که به دنبال بهینهسازی مدلهای خود است و چه کارفرمایی که قصد دارد پروژهای را در پلتفرم مکاتیمز ثبت کند، درک این اصول به شما کمک میکند تا با ناظران فنی و تولیدکنندگان زبان مشترکی داشته باشید و از دوبارهکاریهای پرهزینه جلوگیری کنید.
اهمیت یکنواختی در ضخامت دیواره قطعات
قانون طلایی در طراحی قطعات پلاستیکی، حفظ یکنواختی ضخامت است. پلاستیکها در حین سرد شدن منقبض میشوند. اگر ضخامت دیواره در بخشهای مختلف قطعه متفاوت باشد، نرخ سرد شدن نیز تغییر میکند. این تفاوت در نرخ انقباض باعث ایجاد تنشهای داخلی، تابدیدگی (Warping) و ایجاد حفرههای انقباضی (Sink Marks) میشود.
توصیه میشود ضخامت دیواره در کل قطعه تا حد امکان ثابت بماند. اگر به دلیل الزامات عملکردی مجبور به تغییر ضخامت هستید، این تغییر باید بسیار تدریجی و با شیب ملایم انجام شود تا جریان مذاب دچار شوک حرارتی نشود.
تأثیر ضخامت بر عملکرد قطعه
| پارامتر | دیواره بیش از حد نازک | دیواره بیش از حد ضخیم |
|---|---|---|
| استحکام مکانیکی | ضعیف و شکننده | بالا اما مستعد تنش |
| زمان سیکل تولید | سریع | بسیار طولانی |
| عیوب ظاهری | عدم پرشدگی (Short shot) | حفره انقباضی (Sink mark) |
قوانین طلایی برای طراحان و مهندسان
برای تعیین ضخامت بهینه، ابتدا باید نوع پلیمر مصرفی را مشخص کنید. هر ماده پلاستیکی رفتار انقباضی متفاوتی دارد. به طور کلی، ضخامت دیواره باید بین ۴۰ تا ۶۰ درصد ضخامت اسمی قطعه در محلهای اتصال باشد.
استفاده از تقویتکنندهها مانند دندهها (Ribs) به جای افزایش ضخامت کلی دیواره، راهکاری هوشمندانه است. دندهها استحکام خمشی را بدون ایجاد عیوب انقباضی افزایش میدهند. در مکاتیمز، طراحان حرفهای با استفاده از تحلیلهای المان محدود (FEA) میتوانند پیش از ساخت قالب، این ضخامتها را به دقت بررسی کنند.
چکلیست بررسی ضخامت پیش از تولید
- آیا ضخامت دیواره در تمام نقاط قطعه یکنواخت است؟
- آیا گوشههای تیز با شعاع مناسب (Fillet) جایگزین شدهاند؟
- آیا ضخامت دندهها کمتر از ۶۰ درصد ضخامت دیواره اصلی است؟
- آیا تحلیل جریان مذاب (Moldflow) برای قطعات پیچیده انجام شده است؟
سؤالات متداول
بهترین ضخامت برای قطعات پلاستیکی چقدر است؟
بسته به نوع پلاستیک و ابعاد قطعه، معمولاً بین ۱.۵ تا ۳ میلیمتر برای اکثر قطعات تزریقی مناسب است.
چرا قطعه من بعد از خروج از قالب تاب برمیدارد؟
احتمالاً به دلیل تغییرات ناگهانی در ضخامت دیواره یا عدم یکنواختی در خنککاری قالب است.
آیا میتوانم از مکاتیمز برای بررسی طرحهایم کمک بگیرم؟
بله، شما میتوانید با ثبت پروژه در بخش طراحی، از تخصص ناظران فنی و طراحان باسابقه برای بازبینی نقشههای خود استفاده کنید.
تأثیر ضخامت بر هزینه قالبسازی چیست؟
ضخامتهای غیربهینه باعث طولانی شدن زمان سیکل و نیاز به اصلاحات مکرر قالب میشود که هزینههای تولید را به شدت افزایش میدهد.
مقالات مرتبط
 آموزش طراحی
مبانی مدلسازی حرارتی در طراحی قطعات صنعتی
مقدمه مدلسازی حرارتی طراحی یکی از ارکان حیاتی در مهندسی مکانیک مدرن است. در دنیای صنعت، قطعات همواره در معرض تغییرات دمایی، اصطکاک و انتقال حرارت قرار دارند. اگر این عوامل در مرحله طراحی لحاظ نشوند، حتی دقیقترین نقشههای CAD نیز ممکن است در مرحله تولید یا بهرهبرداری با شکست مواجه شوند. بهطور کلی، مدلسازی […]
۱ دقیقه مطالعه آموزش طراحی
اصول ارگونومی در طراحی محصولات صنعتی و مصرفی
مقدمه ارگونومی یا مهندسی عوامل انسانی، دانشی است که به تعامل میان انسان و اجزای یک سیستم میپردازد. در دنیای طراحی محصولات صنعتی، ارگونومی تنها یک ویژگی لوکس نیست، بلکه یک ضرورت مهندسی است. محصولی که با استانداردهای ارگونومیک طراحی نشده باشد، حتی اگر از نظر فنی بینقص باشد، در بازار مصرف با شکست مواجه […]
۱ دقیقه مطالعه آموزش طراحی
تفاوت طراحی مفهومی و طراحی تفصیلی محصول
مقدمه در دنیای مهندسی مکانیک، تبدیل یک ایده خام به یک محصول صنعتی موفق، مسیری پرپیچوخم است. بسیاری از پروژههای صنعتی به دلیل عدم درک صحیح از مراحل توسعه، در میانه راه با شکست مواجه میشوند. یکی از کلیدیترین مفاهیم در این مسیر، «تفاوت طراحی مفهومی» و طراحی تفصیلی است. درک این تفاوت نه تنها […]
۱ دقیقه مطالعه