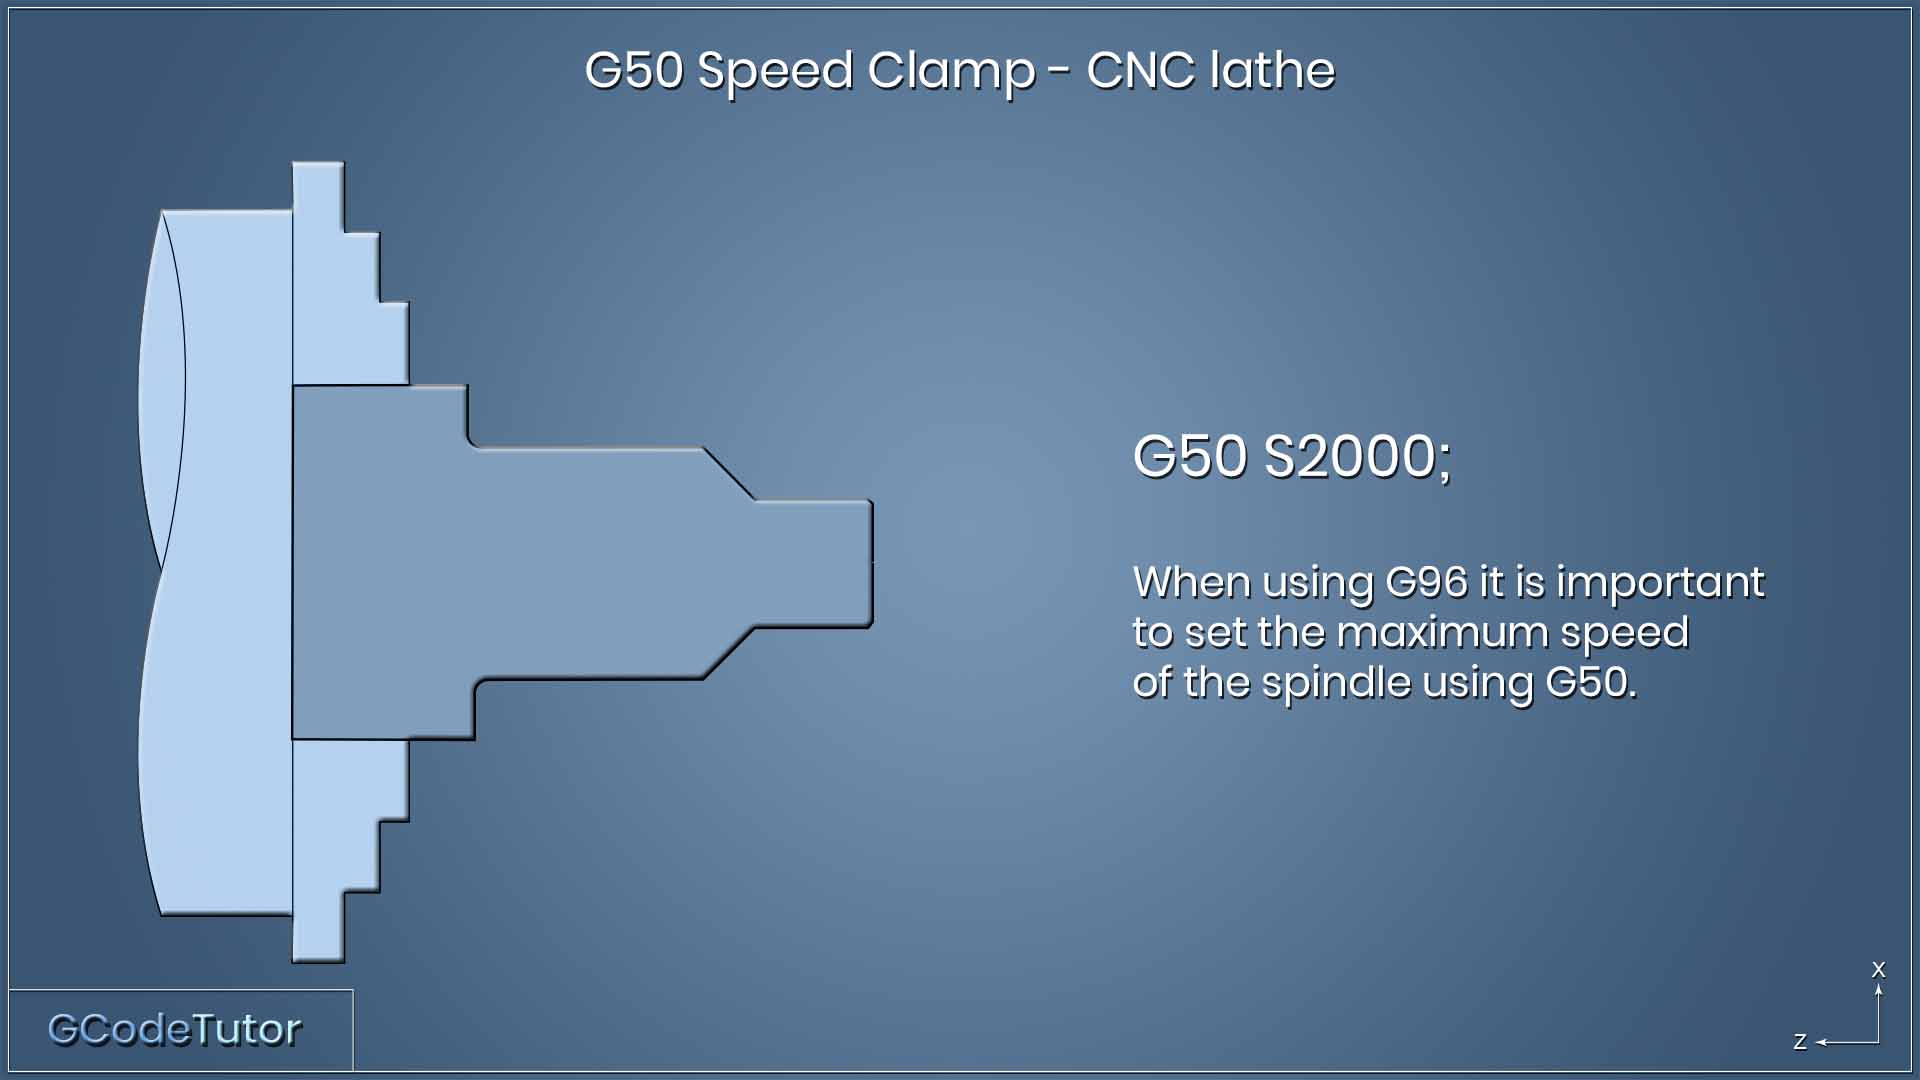
مقدمه
در دنیای مهندسی مکانیک و تولید صنعتی، زبان مشترک میان طراح و ماشین، کدهای برنامهنویسی هستند. اگر شما یک متخصص تولید یا ناظر فنی هستید، حتماً میدانید که دقت در اجرای یک قطعه، مستقیماً به کیفیت برنامهنویسی CNC بستگی دارد. در قلب این فرآیند، دو دسته کد اصلی وجود دارند: G-code و M-code.
G-code (کد هندسی) و M-code (کد متفرقه یا ماشینی) دو ستون اصلی هستند که به دستگاه میگویند چگونه حرکت کند و چه زمانی عملکردهای جانبی را فعال نماید. درک عمیق تفاوت این دو، نه تنها برای برنامهنویسان، بلکه برای ناظران فنی که در پلتفرمهایی مانند مکاتیمز پروژهها را ارزیابی میکنند، یک مهارت حیاتی محسوب میشود.
G-code چیست و چه نقشی در تولید دارد؟
G-code مخفف Geometric Code است. این کدها به زبان ساده به دستگاه میگویند «کجا برود» و «چگونه حرکت کند». هر دستوری که با حرف G شروع میشود، یک مسیر حرکتی را تعریف میکند. برای مثال، G01 یک حرکت خطی با نرخ پیشروی مشخص است و G02 یا G03 دستورات مربوط به حرکتهای دورانی و قوسی هستند.
در پروژههای پیچیده که در مکاتیمز تعریف میشوند، بهینهسازی G-code میتواند زمان ماشینکاری را به شدت کاهش دهد. یک متخصص حرفهای میداند که چگونه با استفاده از کدهای G، مسیر ابزار را به گونهای تنظیم کند که کمترین فشار به اسپیندل وارد شود و عمر ابزار افزایش یابد.
مقایسه عملکردی G-code و M-code
| معیار | G-code | M-code |
|---|---|---|
| هدف اصلی | تعریف هندسه و مسیر حرکت | کنترل عملکردهای جانبی دستگاه |
| مثال کاربردی | G01 (حرکت خطی) | M03 (روشن شدن اسپیندل) |
| تأثیر بر قطعه | شکلدهی و ابعاد نهایی | آمادهسازی شرایط محیطی تولید |
| وابستگی | وابسته به مختصات محورها | وابسته به سختافزار دستگاه |
M-code؛ فرماندهی پشت صحنه
اگر G-code را به عنوان نقشه راه در نظر بگیریم، M-code (Miscellaneous Code) نقش مدیریت زیرساخت را دارد. این کدها برای کنترل وضعیت دستگاه استفاده میشوند. روشن کردن اسپیندل (M03)، توقف برنامه (M00)، تعویض ابزار (M06) و فعالسازی سیستم خنککننده (M08) همگی در قلمرو M-code هستند.
بدون M-code، دستگاه CNC تنها یک بازوی متحرک بیجان است. در پروژههای تولیدی که توسط تولیدکنندگان در مکاتیمز اجرا میشود، تنظیم دقیق M-codeها برای جلوگیری از تصادف ابزار با قطعه یا گیر کردن سیستم تعویض ابزار، نشاندهنده سطح مهارت و تجربه فنی مجری پروژه است.
چکلیست بررسی برنامه CNC برای ناظران فنی
- بررسی کدهای ایمنی در ابتدای برنامه (مانند G28 برای بازگشت به نقطه صفر).
- اطمینان از صحت کدهای M03 و M04 برای جهت چرخش اسپیندل.
- تطبیق نرخ پیشروی (Feed Rate) با متریال قطعه در کدهای G.
- بررسی کدهای توقف اضطراری و ایمنی در حین اجرای عملیات.
سؤالات متداول
آیا میتوان G-code و M-code را در یک خط نوشت؟
بله، در اکثر کنترلرهای مدرن CNC، ترکیب این دو کد در یک بلوک برنامهنویسی برای بهینهسازی و کاهش حجم کد مجاز است.
چرا کدهای M در دستگاههای مختلف متفاوت هستند؟
کدهای G استاندارد جهانی دارند، اما کدهای M بسته به سازنده دستگاه (مانند Fanuc، Siemens یا Heidenhain) ممکن است عملکردهای متفاوتی داشته باشند.
آیا نرمافزارهای CAM تمام کدها را خودکار تولید میکنند؟
نرمافزارهای CAM بخش بزرگی از کدها را تولید میکنند، اما یک متخصص باید برای بهینهسازی نهایی و ایمنی، برنامه خروجی را بازبینی کند.
چگونه میتوانم پروژههای برنامهنویسی CNC را در مکاتیمز پیدا کنم؟
با تکمیل پروفایل تخصصی و بارگذاری نمونهکارهای ماشینکاری، میتوانید به پروژههایی که نیاز به برنامهنویسی دقیق دارند دسترسی پیدا کنید.
مقالات مرتبط
 واژهنامه فنی
CAE چیست و در کدام مرحله طراحی استفاده میشود؟
مقدمه در دنیای مهندسی مکانیک امروز، سرعت و دقت حرف اول را میزند. CAE یا همان مهندسی به کمک کامپیوتر (Computer-Aided Engineering)، مجموعهای از ابزارهای نرمافزاری است که به مهندسان اجازه میدهد پیش از آنکه حتی یک قطعه در کارگاه تولید شود، رفتار آن را در شرایط واقعی شبیهسازی کنند. این فناوری نه تنها یک […]
۱ دقیقه مطالعه واژهنامه فنی
دایکست چیست و برای چه قطعاتی مناسب است؟
مقدمه در دنیای تولید صنعتی، انتخاب روش مناسب برای ساخت قطعات فلزی، تعیینکنندهی کیفیت نهایی و هزینههای تولید است. یکی از پرکاربردترین و دقیقترین روشهای تولید، «دایکست» (Die Casting) یا ریختهگری تحت فشار است. در این فرایند، فلز مذاب با سرعت و فشار بسیار بالا به داخل یک قالب فلزی (دای) تزریق میشود تا قطعهای […]
۱ دقیقه مطالعه واژهنامه فنی
ترموفرمینگ چیست و در کجا کاربرد دارد؟
مقدمه ترموفرمینگ (Thermoforming) یکی از روشهای پرکاربرد در صنعت شکلدهی پلاستیک است که در آن یک ورق پلاستیکی تا دمای شکلدهی حرارت دیده و سپس با استفاده از فشار مکانیکی یا خلأ، روی قالبهای مخصوص فرم داده میشود. این تکنولوژی که در صنایع بستهبندی، خودروسازی و تجهیزات پزشکی جایگاه ویژهای دارد، به دلیل سرعت بالا […]
۱ دقیقه مطالعه