مقدمه
در دنیای مهندسی مکانیک و تولید صنعتی، انتخاب فرایند ساخت مناسب یکی از حیاتیترین تصمیماتی است که کیفیت، هزینه و طول عمر قطعه را تعیین میکند. دو روش پرکاربرد «فورج» (Forging) و ریختهگری (Casting) هرکدام مزایا و محدودیتهای خاص خود را دارند. در حالی که فورج بر تغییر شکل فلز در حالت جامد تمرکز دارد، ریختهگری با ذوب کردن فلز و ریختن آن در قالب، شکل نهایی را ایجاد میکند.
برای کارفرمایان و متخصصانی که در پلتفرم مکاتیمز به دنبال بهینهسازی فرایندهای تولید هستند، درک تفاوتهای ساختاری این دو روش برای دستیابی به بهترین خروجی فنی ضروری است. در این مقاله، این دو فرایند را از جنبههای مختلف فنی بررسی میکنیم تا دید روشنی برای تصمیمگیری در پروژههای صنعتی داشته باشید.
فورج؛ استحکام در گرو تغییر شکل
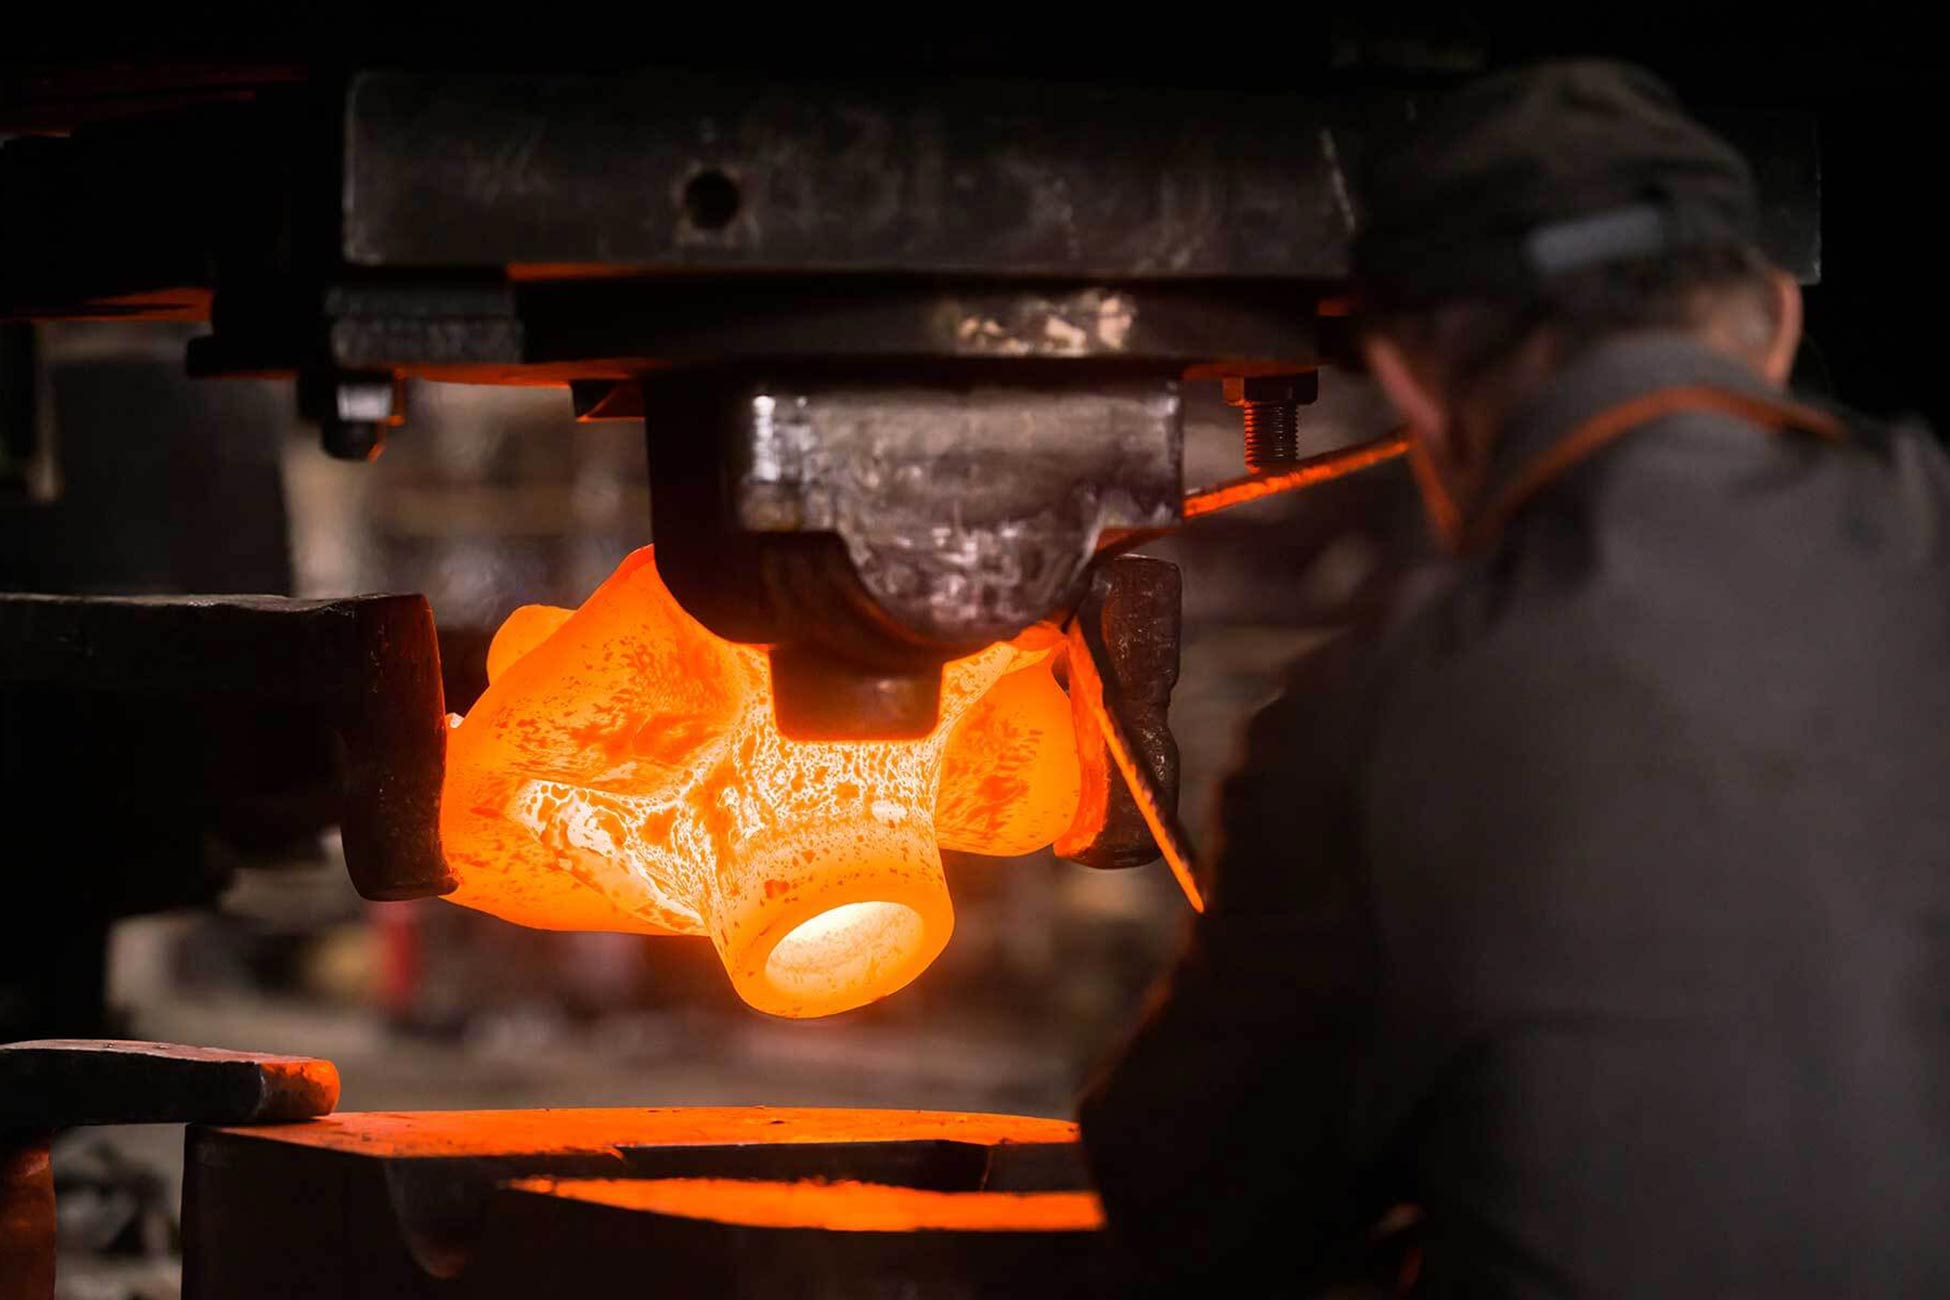
فورج یا آهنگری صنعتی، فرایندی است که در آن فلز تحت فشار زیاد و معمولاً در دمای بالا تغییر شکل مییابد. مهمترین ویژگی فورج، بهبود ساختار متالورژیکی قطعه است. در این روش، دانههای فلز در جهت جریان تغییر شکل مییابند که باعث ایجاد یک ساختار فیبری و افزایش چشمگیر استحکام خستگی و ضربهپذیری میشود.
قطعات فورج شده معمولاً در صنایعی که ایمنی و تحمل بار بالا اهمیت حیاتی دارد، مانند صنایع خودروسازی، هوافضا و تجهیزات سنگین استفاده میشوند. اگرچه هزینه اولیه قالبسازی در فورج میتواند قابل توجه باشد، اما در تیراژ بالا، این روش به دلیل ضایعات کمتر و خواص مکانیکی برتر، بسیار اقتصادی است.
مقایسه فنی فورج و ریختهگری
| معیار | فورج (Forging) | ریختهگری (Casting) |
|---|---|---|
| خواص مکانیکی | بسیار بالا (ساختار دانهبندی جهتدار) | متوسط تا خوب (ساختار همگن) |
| پیچیدگی هندسی | محدود به اشکال سادهتر | بسیار بالا (امکان ایجاد حفرههای داخلی) |
| هزینه تولید | بالا در تیراژ کم (هزینه قالب) | پایینتر در تیراژ کم و متوسط |
ریختهگری؛ آزادی عمل در طراحی
ریختهگری روشی است که در آن فلز مذاب به داخل یک قالب با شکل مشخص هدایت میشود. بزرگترین مزیت ریختهگری، توانایی تولید قطعات با اشکال بسیار پیچیده، دیوارههای نازک و حفرههای داخلی است که تولید آنها با فورج یا ماشینکاری عملاً غیرممکن یا بسیار پرهزینه است.
با این حال، به دلیل انجماد فلز مذاب، ممکن است تخلخلهای میکروسکوپی در قطعه ایجاد شود که نیاز به کنترل کیفیت دقیق دارد. در مکاتیمز، کارفرمایان میتوانند با بهرهگیری از دانش ناظران فنی، فرایند ریختهگری را به گونهای مدیریت کنند که قطعات نهایی با استانداردهای دقیق ابعادی و متالورژیکی تولید شوند.
نقش ناظر فنی در انتخاب فرایند
انتخاب بین فورج و ریختهگری صرفاً یک تصمیم فنی نیست؛ بلکه یک تصمیم استراتژیک است. گاهی اوقات ممکن است یک قطعه با هر دو روش قابل تولید باشد، اما هزینهی تمامشده و زمان تحویل متفاوت باشد. در اینجا نقش ناظر فنی مکاتیمز پررنگ میشود. ناظران با بررسی نقشههای CAD و تحلیلهای FEA، میتوانند بهترین روش تولید را بر اساس نیاز پروژه پیشنهاد دهند.
همچنین، استفاده از صندوق امانی (Escrow) در مکاتیمز به کارفرمایان این اطمینان را میدهد که تا زمان تأیید نهایی کیفیت قطعه تولید شده توسط ناظر فنی، پرداختها در امنیت کامل باقی میمانند.
چکلیست انتخاب روش تولید
- بررسی بارهای وارده بر قطعه (استاتیک یا دینامیک)
- تحلیل پیچیدگی هندسی و نیاز به ماشینکاری ثانویه
- تعیین حجم تولید (تیراژ بالا یا نمونهسازی)
- ارزیابی بودجه در دسترس برای ساخت قالب
سؤالات متداول
آیا قطعات فورج شده نیاز به ماشینکاری دارند؟
بله، معمولاً قطعات فورج شده برای رسیدن به تلرانسهای ابعادی دقیق و پرداخت سطحی مطلوب، نیاز به عملیات ماشینکاری تکمیلی دارند.
کدام روش برای تولید قطعات با تیراژ پایین مناسبتر است؟
معمولاً ریختهگری (بهویژه ریختهگری در قالبهای ماسهای) برای تیراژ پایین اقتصادیتر است، زیرا هزینهی ساخت قالبهای فورج بسیار بالاست.
آیا میتوان از تحلیلهای FEA برای پیشبینی رفتار قطعه استفاده کرد؟
قطعاً؛ تحلیل المان محدود (FEA) به مهندسان کمک میکند تا قبل از تولید، رفتار قطعه تحت بار را بررسی کرده و روش تولید مناسب را انتخاب کنند.
چگونه میتوانم بهترین تولیدکننده را برای پروژه خود پیدا کنم؟
با ثبت پروژه در مکاتیمز و بررسی نمونهکارهای متخصصان و تولیدکنندگان، میتوانید بهترین گزینه را بر اساس تخصص و سوابق اجرایی انتخاب کنید.
مقالات مرتبط
 مقایسه فرایند ساخت
CNC یا قالبسازی؟ کدام برای تیراژ شما مقرونبهصرفهتر است
مقدمه یکی از چالشهای اصلی کارفرمایان در مسیر تولید صنعتی، انتخاب بهینهترین روش ساخت است. زمانی که صحبت از تولید قطعات فلزی یا پلیمری به میان میآید، دو نام بیش از همه خودنمایی میکنند: ماشینکاری CNC و قالبسازی. هر یک از این روشها ویژگیهای فنی و اقتصادی خاص خود را دارند که میتواند سرنوشت بودجه […]
۱ دقیقه مطالعه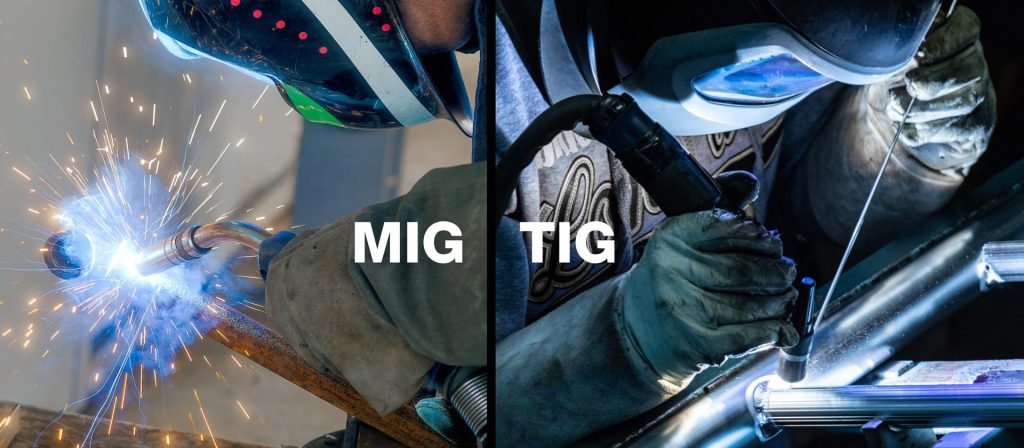 مقایسه فرایند ساخت
تفاوت جوش TIG و MIG در ساخت قطعات صنعتی چیست؟
مقدمه در دنیای مهندسی مکانیک و ساختوسازهای صنعتی، انتخاب فرایند اتصالدهی مناسب، نقشی حیاتی در کیفیت نهایی محصول دارد. جوش TIG (تنگستن گاز خنثی) و جوش MIG (فلز گاز خنثی) دو روش پرکاربرد در کارگاههای صنعتی هستند که هر کدام ویژگیهای منحصربهفردی را ارائه میدهند. درک تفاوتهای فنی این دو روش به کارفرمایان کمک میکند […]
۱ دقیقه مطالعه مقایسه فرایند ساخت
آلومینیوم یا فولاد؟ راهنمای انتخاب متریال برای قطعات صنعتی
مقدمه در دنیای مهندسی مکانیک، انتخاب متریال مناسب اولین و حیاتیترین قدم در طراحی و تولید هر قطعه صنعتی است. این تصمیم نه تنها بر عملکرد نهایی محصول، بلکه بر عمر مفید، هزینههای تولید و فرایندهای ساخت نیز تأثیر مستقیم دارد. در میان انبوه آلیاژها، آلومینیوم و فولاد دو رقیب اصلی هستند که هر کدام […]
۱ دقیقه مطالعه